У него на станине лежал свежий лист мягкой стали толщиной 3 мм, сверху зажат блестящий новый “пуансон” и уверенность человека, который думает, что с металлом можно обращаться, как с бумагой.
Он нажал на ножную педаль, ожидая получить чистое отверстие.
А получил громкий удар, неглубокую вмятину и инструментальную кромку, которая никогда больше не будет ровной.
В счёте написано слово «пуансон». Так почему же он не пробил?
В штамповочном цехе пуансон — это закалённый инструмент, который срезает металл о край отверстия в матрице. Он режет. Зазор между пуансоном и матрицей измеряется в сотых долях миллиметра, чтобы материал раскалывался чисто. Это — резка.
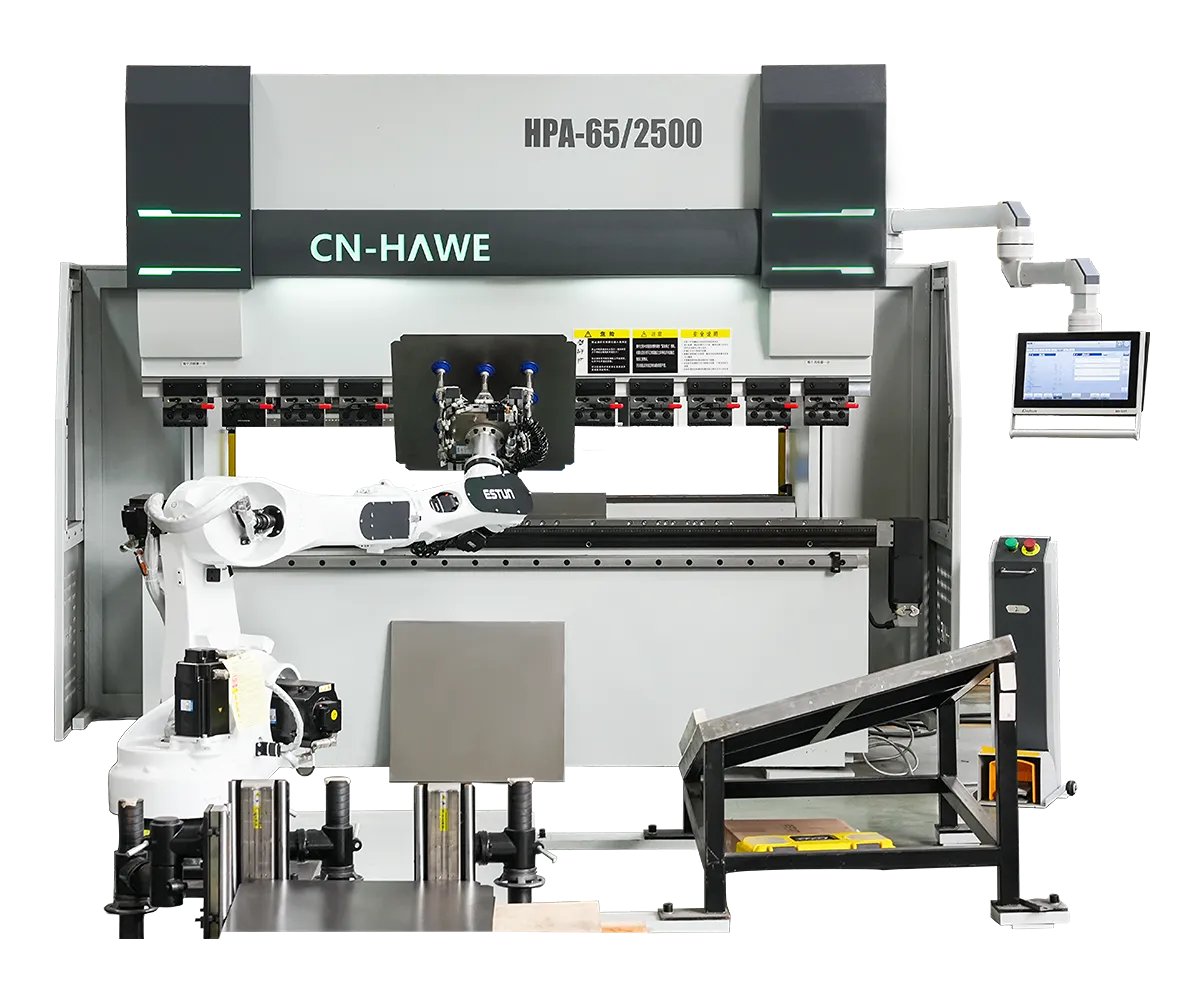
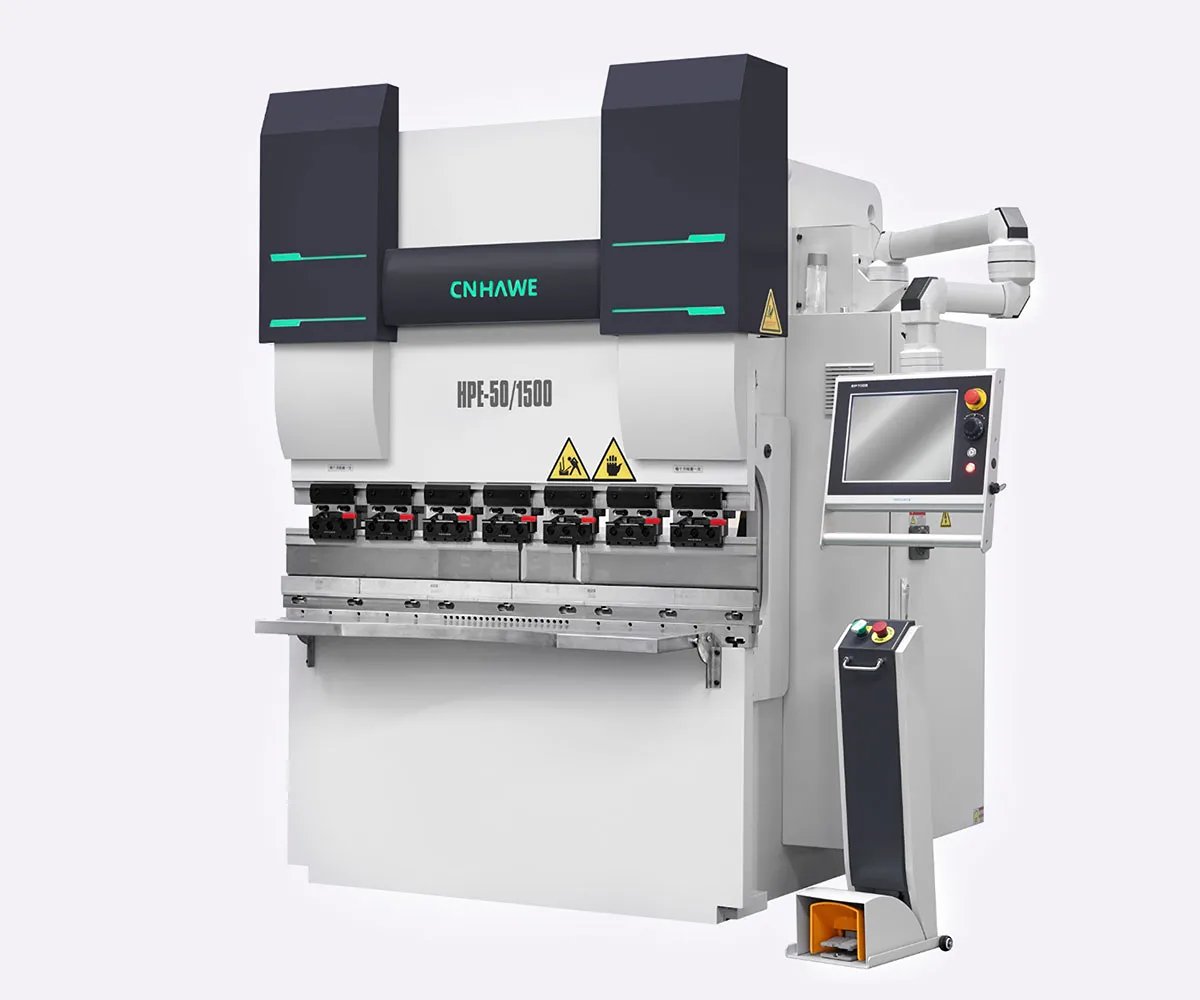
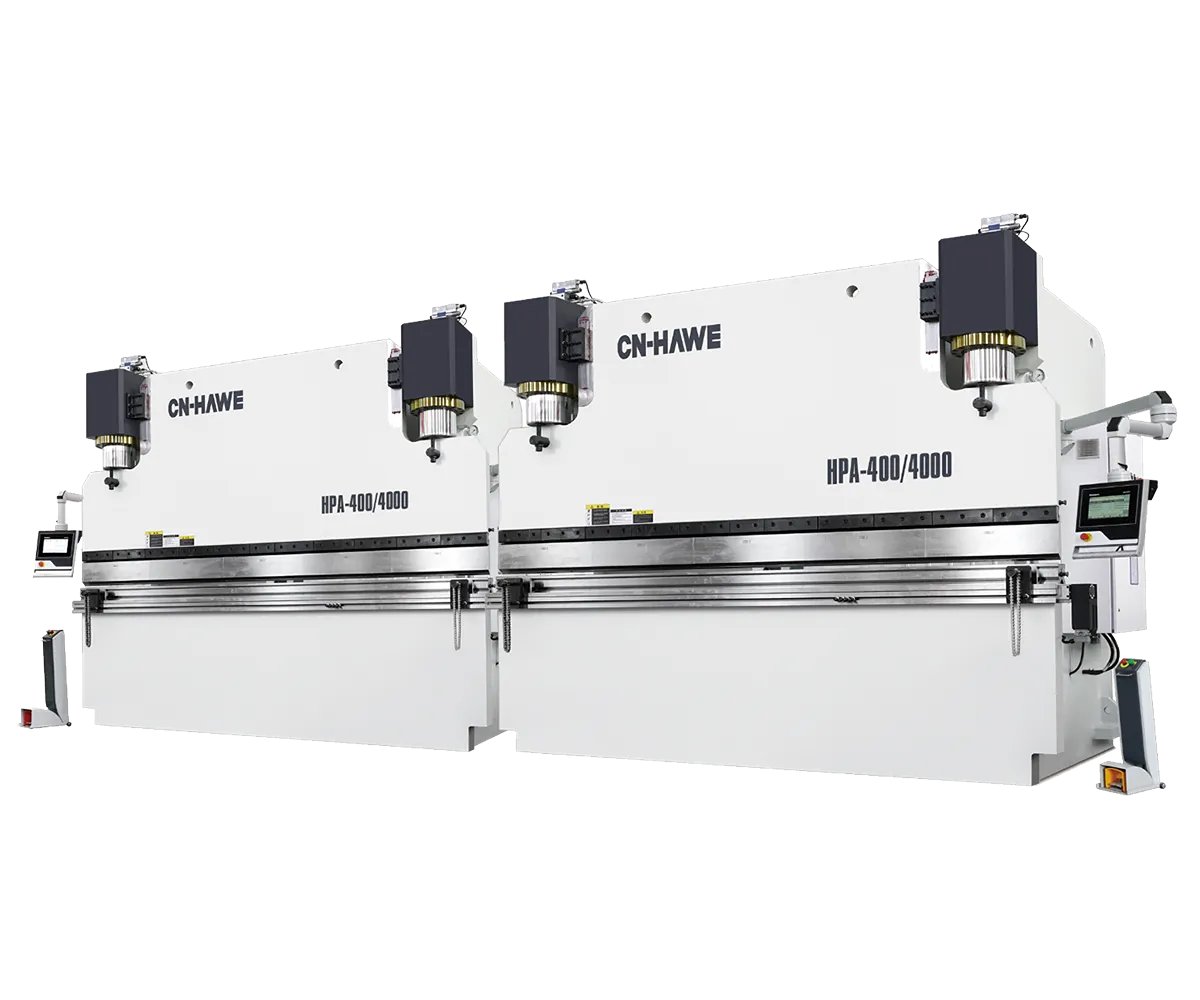
В гибочном прессе “пуансон” — это верхний инструмент, который вдавливает лист в V-образную матрицу, создавая изгиб. Никакого зазора для резки. Никакой зоны разрушения. Радиус на конце рассчитан для управления внутренним радиусом изгиба, а не для работы как лезвие. В современных системах с ЧПУ, таких как гибочный пресс от CN-HAWE, вся конструкция машины и логика управления спроектированы специально для точности и повторяемости при гибке — а не при прокалывании, — поэтому геометрия инструмента, жёсткость рамы и система управления движением служат изгибу, а не резке.
Одно и то же слово. Разная работа.
Если вы подходите к гибочному прессу, ожидая, что он будет вести себя как револьверный пресс, не становитесь тем, кто узнает разницу на испорченном листе и красном счёте. Название создаёт ловушку. Физика решает исход. Так что именно ваш мозг предполагает, когда слышит слово «пуансон»?
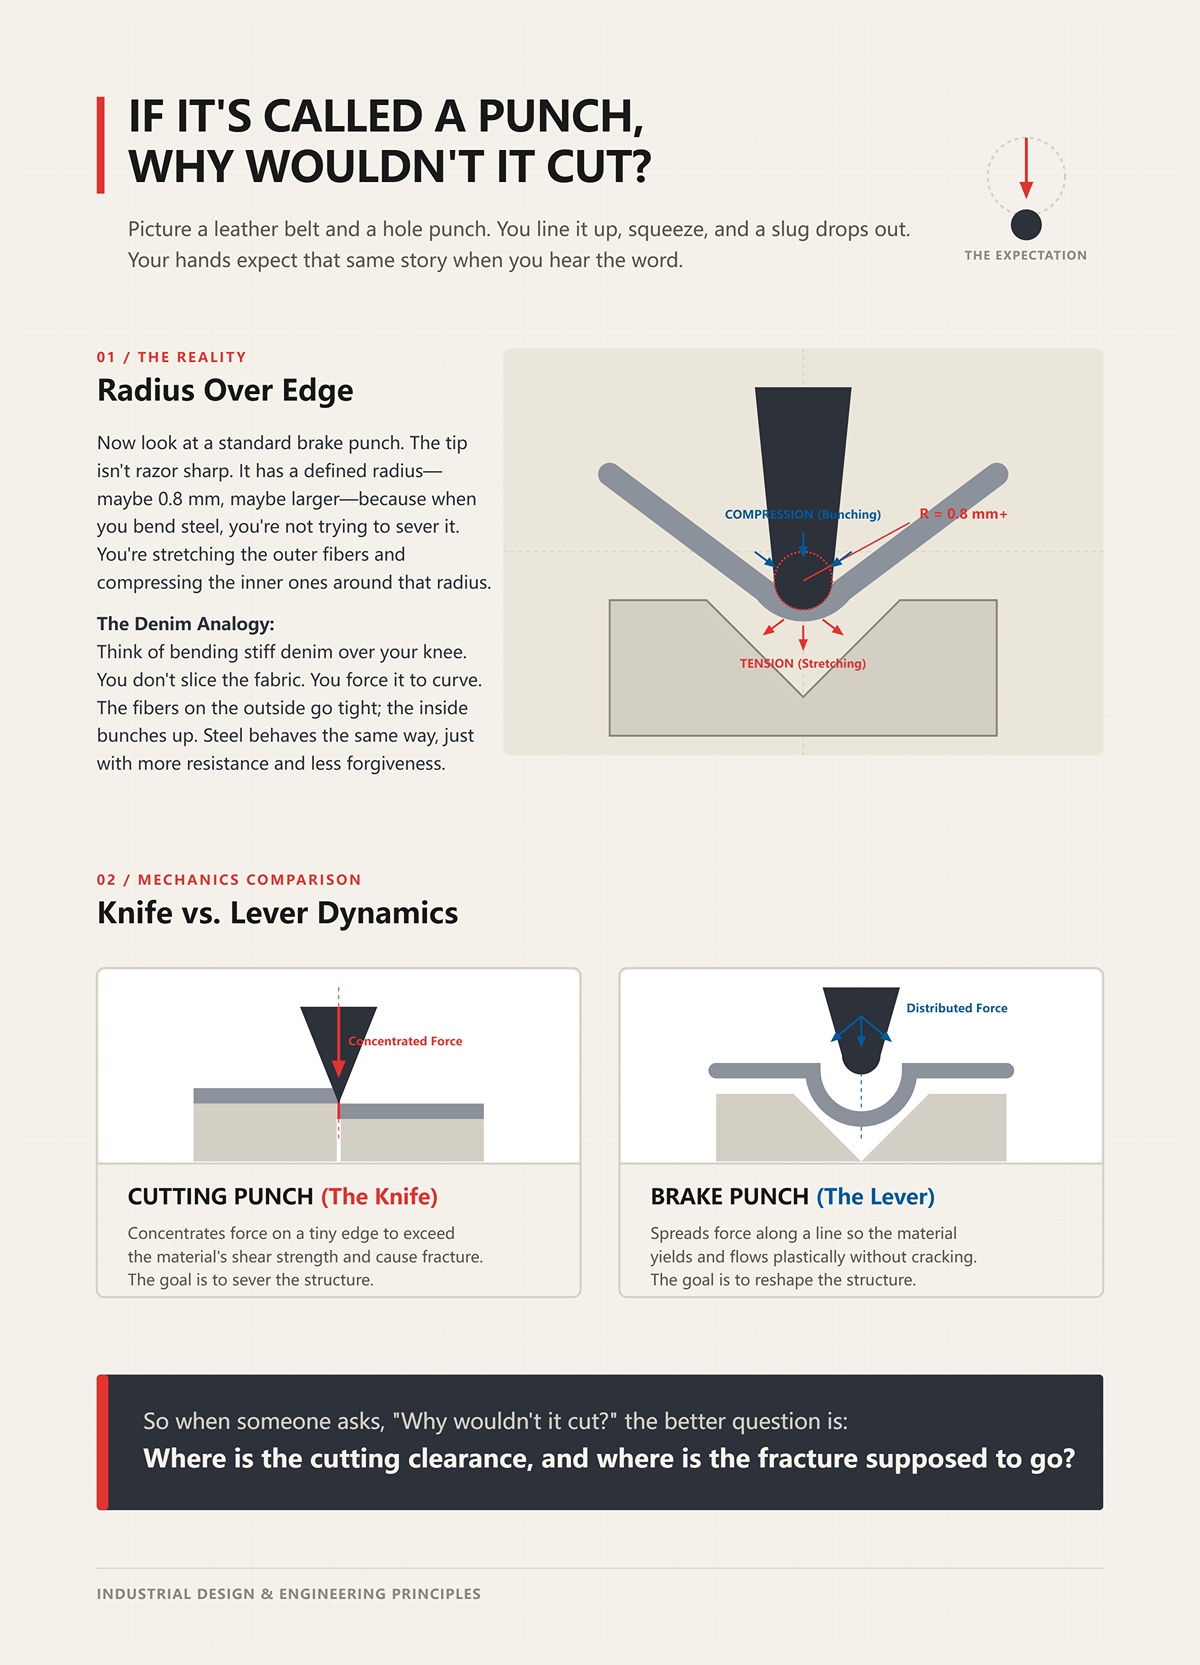
Представьте кожаный ремень и дырокол. Совмещаете, сжимаете — и вылетают кружочки. Ваши руки ожидают того же сценария, когда слышат это слово.
Теперь посмотрите на стандартный пуансон для гибки. Его кончик не острый как бритва. Он имеет определённый радиус — может, 0,8 мм, может, больше — потому что при гибке стали цель не в том, чтобы её разрезать. Вы растягиваете внешние волокна и сжимаете внутренние вокруг этого радиуса.
Представьте, как вы сгибаете жёсткие джинсы на колене. Вы не режете ткань. Вы заставляете её изогнуться. Волокна снаружи натягиваются, а внутри сбиваются. Сталь ведёт себя так же, только с большим сопротивлением и меньшей уступчивостью.
Режущий пуансон концентрирует усилие на крошечном лезвии, чтобы превысить предел среза материала и вызвать разрушение. Гибочный пуансон распределяет усилие вдоль линии, чтобы материал тек пластически без трещин. Один — нож. Другой — рычаг.
Поэтому когда кто-то спрашивает: “Почему он не режет?”, правильнее спросить: где зазор для резки и куда должна уйти линия разрушения?
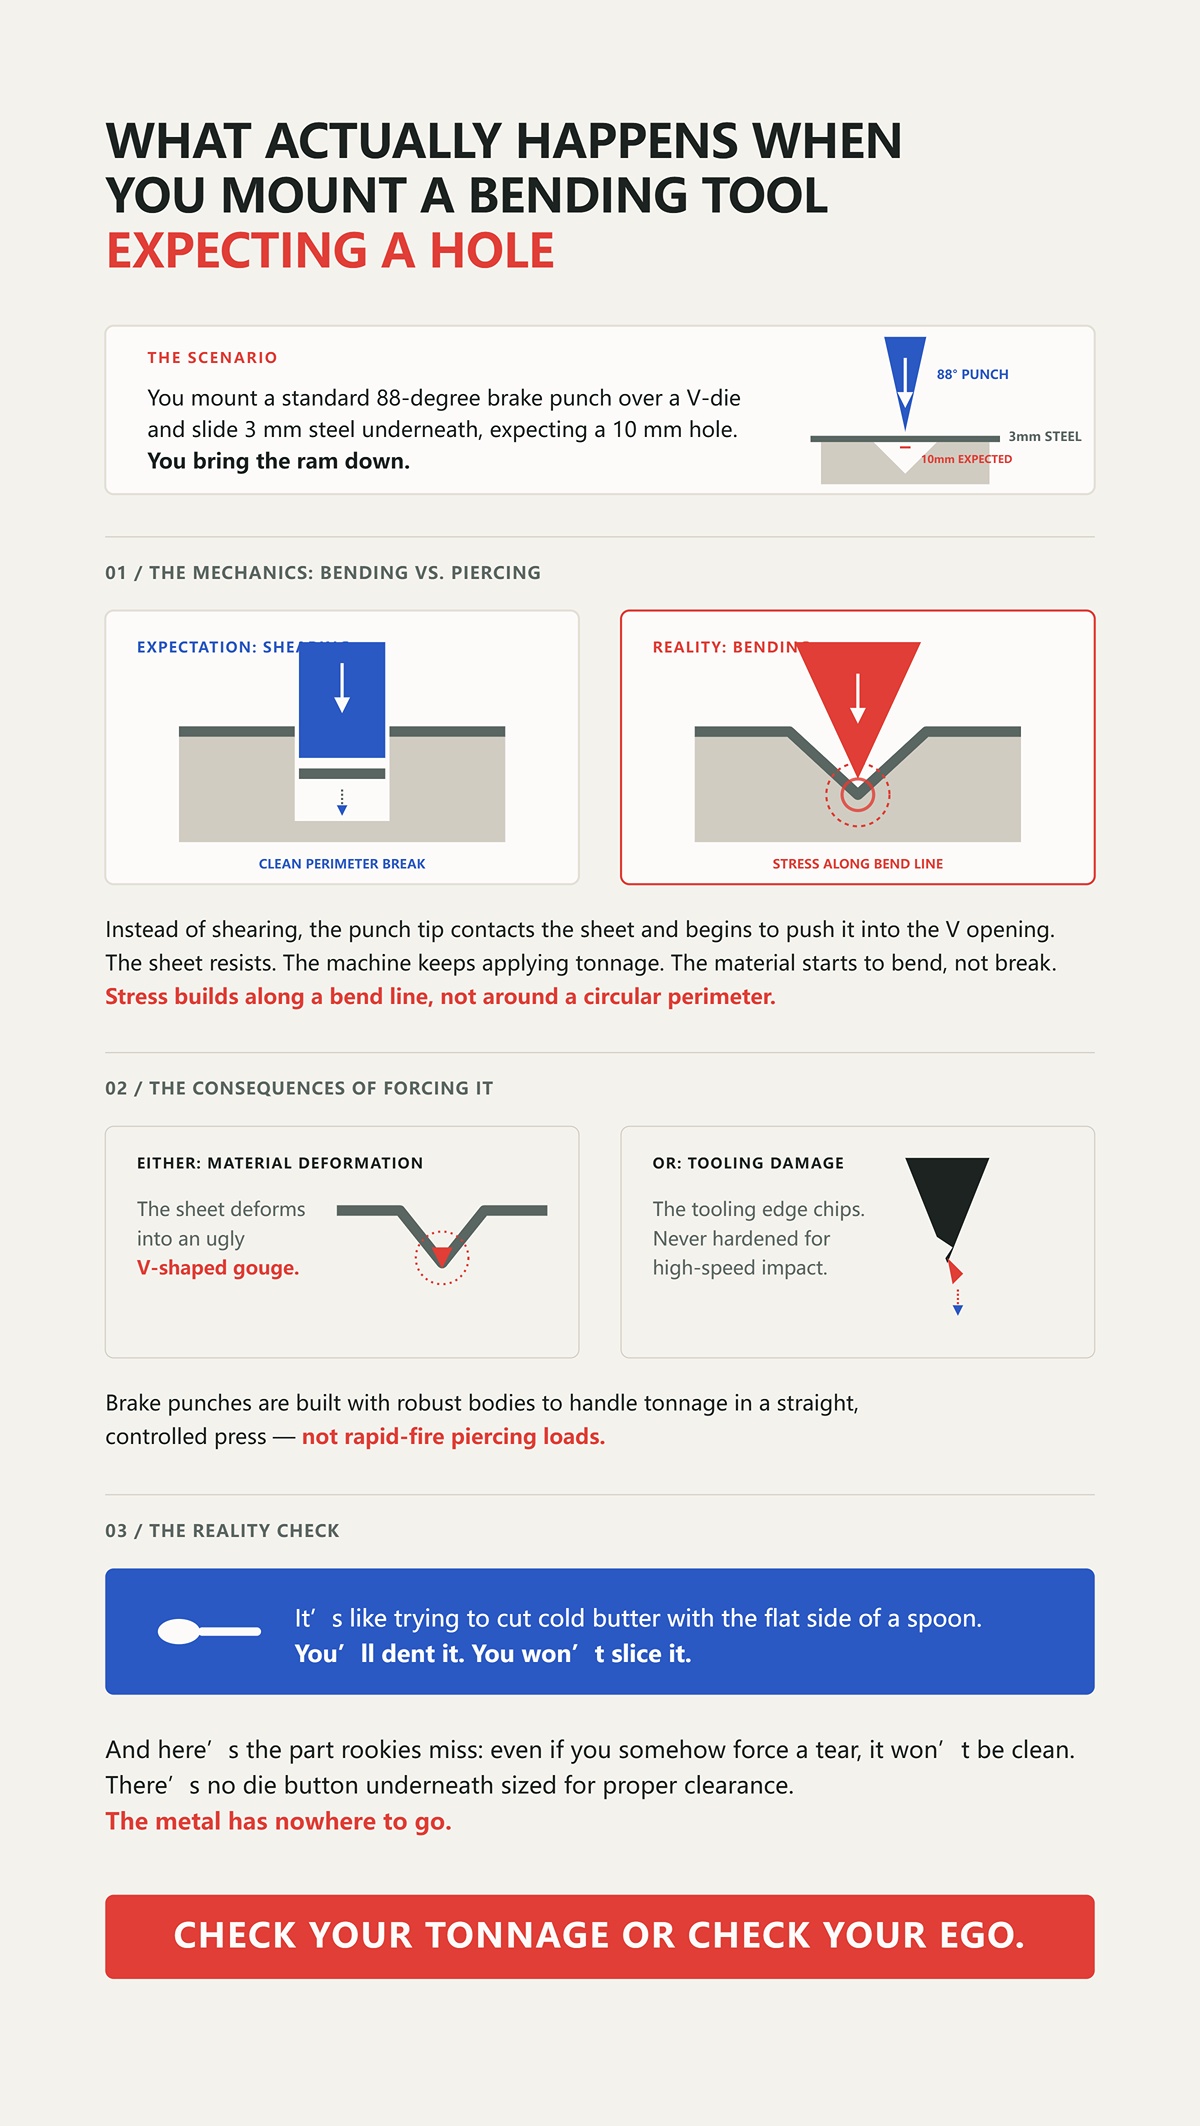
Допустим, вы установили стандартный пуансон под угол 88° над V-образной матрицей и подсунули под него стальной лист толщиной 3 мм, ожидая отверстие диаметром 10 мм.
Вы опускаете ползун.
Вместо резки остриё пуансона контактирует с листом и начинает вдавливать его в V-образное отверстие. Лист сопротивляется. Машина продолжает прикладывать усилие. Материал начинает изгибаться, а не ломаться. Напряжения накапливаются вдоль линии изгиба, а не по круговой окружности.
Если продолжать усилие, происходят две вещи. Либо лист деформируется в некрасивую V-образную выемку, либо край инструмента скалывается, потому что он никогда не был закален для высокоскоростного удара и разрушения, как инструмент револьверного пресса. Пуансоны для гибочных прессов спроектированы с прочными корпусами, чтобы выдерживать нагрузку при прямом, контролируемом нажатии — но не при многократных ударных нагрузках пробивки.
Это как пытаться разрезать холодное масло плоской стороной ложки. Вы его помнёте. Не разрежете.
И вот что упускают новички: даже если вам каким-то образом удастся разорвать материал, разрез не будет чистым. Под ним нет нижней матрицы, обеспечивающей правильный зазор. Металлу некуда деться. Проверьте усилие или своё самолюбие.
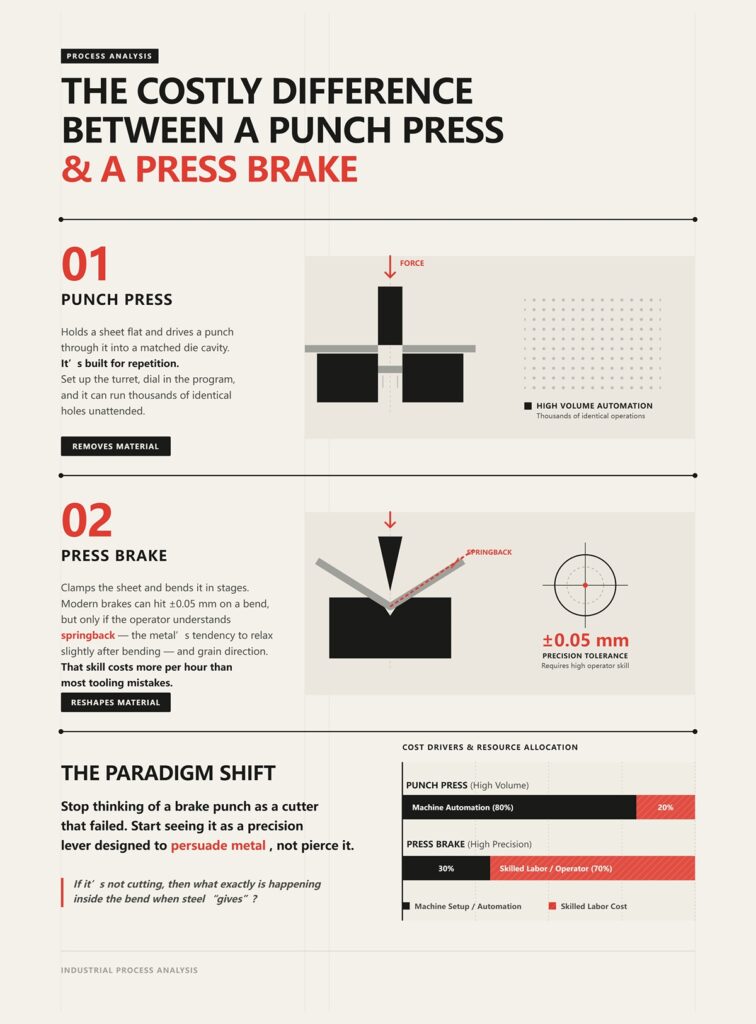
Пресс для пробивки удерживает лист плоским и пробивает его пуансоном в соответствующую полость матрицы. Он создан для повторяемости. Настройте револьвер, задайте программу — и он может работать без присмотра, делая тысячи одинаковых отверстий. Так зарабатывают деньги на серийных деталях.
Гибочный пресс зажимает лист и гнёт его поэтапно. Современные прессы могут достигать точности ±0,05 мм при гибке, но только если оператор понимает упругий возврат — склонность металла немного распрямляться после изгиба — и направление волокон. Эти навыки стоят дороже, чем большинство ошибок при настройке инструмента.
Одна машина удаляет материал. Другая — изменяет его форму.
Если их перепутать, вы рискуете не просто сломать инструмент. Вы неправильно оцениваете стоимость работ, выбираете неверный процесс для нужного объёма и тратите труд там, где автоматизация могла бы приносить прибыль. Или гонитесь за скоростью на гибочном прессе, когда вам был нужен револьверный пресс, пробивающий отверстия всю ночь.
Необходимое изменение в мышлении простое, но неудобное: перестаньте воспринимать гибочный пуансон как неудавшийся режущий инструмент. Начните видеть в нём точный рычаг, предназначенный для того, чтобы направлять металл, а не прокалывать его.
Если это не резка, то что именно происходит внутри изгиба, когда сталь “уступает”?
У вас есть лист из мягкой стали толщиной 3 мм, лежащий на V-образной матрице. Пуансон опускается и касается листа в одной линии вдоль своего радиуса. В этот момент лист соприкасается только в двух других точках — с острыми кромками на верхушках V-образного отверстия.
Три точки контакта. Вся суть.
Когда ползун продолжает движение вниз, металл не разрывается. Он поворачивается. Кромки матрицы действуют как опоры, а пуансон становится рычагом, приложенным между ними. Внешняя поверхность листа испытывает растяжение — она вытягивается. Внутренняя — сжатие — она сморщивается. Когда напряжение во внешнем слое превышает предел текучести стали, атомы скользят друг относительно друга навсегда. Это пластическая деформация. Без зоны разрушения. Без выбитого куска. Только контролируемое течение металла.
Если бы это была резка, сила концентрировалась бы на острой кромке и сочеталась бы с минимальным зазором, чтобы материал чисто срезался. Зазор между пуансоном и матрицей измеряется в сотых долях миллиметра, чтобы материал разрывался аккуратно. Здесь такого зазора нет, потому что разрушение не является целью. Пуансон не пытается пройти через лист — он вдавливает его в форму, заданную отверстием матрицы.
Как при сгибании плотной джинсовой ткани через колено. Вы не рвёте материал. Вы убеждаете его, пока волокна не перестроятся.
Так что настоящий вопрос не в том, “почему это не порезалось?”, а в том, “как распределяется сила и куда металлу позволено течь?”
При гибке “на весу” — что составляет подавляющее большинство операций на гибочных прессах — пуансон никогда не доводит лист до дна V-образной матрицы. Он останавливается немного выше. Итоговый угол зависит от того, насколько глубоко пуансон входит в отверстие, а не только от угла матрицы.
Представьте себе пуансон с углом 88 градусов над матрицей с углом 90 градусов. Вы опускаете ползун частично вниз. Лист касается вершины пуансона и двух плеч матрицы, образуя открытый треугольник снизу. Металл буквально сгибается в воздухе между этими тремя точками. Поэтому этот процесс и называется воздушной гибкой.
Точность достигается за счёт контроля глубины хода ползуна. На долю миллиметра глубже — и угол изменится. Плечи матрицы служат осями поворота; пуансон — приложением силы и измерителем глубины.
Теперь сравните это с осадкой. При осадочной гибке лист плотно вдавливают в матрицу, у которой, допустим, включённый угол 88 градусов. Лист прижимается, пока не коснётся граней матрицы. Теперь угол матрицы определяет угол гиба больше, чем положение ползуна. Вы придаёте металлу форму геометрии матрицы.
А если пойти ещё дальше — к чеканке, то материал слегка вдавливают в дно матрицы, принуждая его преодолеть свой естественный радиус изгиба за счёт грубой силы. Это требует в три-пять раз больше усилия, чем воздушная гибка, потому что вы не просто растягиваете внешние волокна, а сжимаете и разглаживаете всю зону изгиба.
Этот скачок в силе говорит о чём-то важном.
Одна лишь сила не определяет процесс. Важно, как и где эта сила прикладывается. Воздушная гибка использует рычаг и контролируемую глубину. Осадка использует соответствие матрице. Чеканка использует локальное сжатие, чтобы зафиксировать угол. Ни один из процессов не опирается на острую кромку, прорезающую сталь.
Не будьте тем, кто думает, что большее усилие превращает инструмент гибки в режущий. Проверяйте усилие — или собственное эго.
Возьмите два пуансона. У одного радиус вершины 0,8 мм. Другой заточен почти как нож.
Острый выглядит внушительно. В руке ощущается уверенно. Но установите его над обычной V-образной матрицей и попробуйте согнуть сталь толщиной 3 мм — и вы быстро увидите проблему. Острая вершина врезается, создавая крошечный внутренний радиус, который чрезмерно растягивает внешние волокна. Начинаются микротрещины. Поверхность портится. Срок службы инструмента сокращается, потому что тонкая кромка не может распределить нагрузку.
Радиус 0,8 мм, напротив, распределяет силу по контролируемой дуге. Именно этот радиус в значительной степени определяет внутренний радиус изгиба детали при воздушной гибке. А этот внутренний радиус определяет, насколько сильно должна растянуться наружная поверхность.
Вот механизм: чем меньше радиус пуансона относительно толщины материала, тем выше деформация внешних волокон. Слишком малый — и вы превышаете предел удлинения материала, он трескается. Слишком большой — получаете большой внутренний радиус, который может не соответствовать чертежу.
Таким образом, “рабочая кромка” — это не острота, а соотношение радиуса пуансона, ширины раскрытия матрицы, толщины и прочности материала.
Даже ширина раскрытия матрицы имеет значение. Общее практическое правило для мягкой стали — раскрытие V около 6–8 толщин материала. Это соотношение влияет на получаемый внутренний радиус и требуемое усилие. Узкая матрица — радиус меньше, усилие больше. Широкая — радиус больше, усилие меньше.
Геометрия определяет, как течёт металл. Острота лишь определяет, как быстро вы испортите инструмент.
Если пуансон — это рычаг, то его радиус — это часть, касающаяся заготовки. Что бы вы предпочли: давить холодное масло лезвием ножа или выгнутой стороной ложки, если цель — сформировать, а не разрезать?
Согните сталь толщиной 3 мм под углом 90 градусов при воздушной гибке. Отпустите ползун.
Он не останется под 90 градусов.
Как только давление снимается, часть упругой деформации — та, что не перешла в пластическую — восстанавливается. Изгиб может раскрыться до 92 градусов. Это упругий возврат. Он есть у любого материала. Чем прочнее сталь, тем выше упругий возврат, потому что большая часть деформации остаётся упругой.
Что это означает на практике?
Если тебе нужен точный угол 90°, возможно, придется согнуть до 88° под нагрузкой. Ты намеренно перегибаешь, чтобы при расслаблении материала он вернулся к нужному значению. Пуансон должен пройти глубже, чем подсказывает конечный угол.
Это само по себе доказывает, что пуансон — не инструмент пробивки. Резак останавливается, когда прорезает насквозь. Формующий пуансон должен предвидеть, как материал поведёт себя после снятия нагрузки. Ты не просто формируешь металл под давлением; ты прогнозируешь, как он изменится, когда давление исчезнет.
Этот прогноз зависит от марки материала, толщины, направления волокон, ширины матрицы и радиуса пуансона. Измени любой из этих факторов — и изменится упругое возвращение.
Так что, когда новичок говорит: “Похоже на 90° под давлением, всё нормально”, я заставляю его отпустить ползун и измерить снова.
Потому что гибка — это не принуждение стали к покорности. Это понимание того, как она поддаётся, как накапливает энергию и как возвращает часть этой энергии обратно.
Теперь, когда ты видишь, что происходит внутри изгиба — рычаг, контролируемое текучее состояние, упругое возвращение — следующий вопрос возникает сам собой:
Если геометрия управляет потоком, как выбрать правильную форму пуансона для работы?
Я наблюдал, как парень гнул мягкую сталь толщиной 3 мм новым прямым пуансоном с радиусом вершины 0,8 мм и стандартным профилем 88°. Первый изгиб прошёл нормально. Второй находился в 20 мм, формируя ответный фланец. Он опустил ползун, и задняя часть корпуса пуансона врезалась в первый фланец ещё до достижения нужного угла. Лист не пострадал. Машина не пострадала. Подвела геометрия.
Внутри этого изгиба внешние волокна растягивались за предел текучести, а внутренние сжимались — как жёсткая джинсовая ткань, сгибающаяся на колене. Ничего не разрезалось. Пуансон действовал как управляемый рычаг, смещающий нейтральную ось и формирующий пластическую зону по предсказуемой дуге. Но корпус инструмента — сталь над этим аккуратным маленьким радиусом — нуждался в физическом пространстве для движения. Если профиль не может пройти мимо детали, которую ты создаёшь, ты получаешь не плохой рез — ты получаешь столкновение.
Вот почему геометрия пуансона — это вопрос зазора и контроля, а не остроты. Ты выбираешь форму, которая позволяет материалу изгибаться, не сталкиваясь с собственным изделием.
Зайдите в любую мастерскую — и вы увидите прямые пуансоны, установленные по умолчанию. Одинаковая высота, одинаковая ширина плеч, удобно выравнивать вдоль стола. Для открытых гибов без близких фланцев они надёжны. Профиль симметричный, путь нагрузки простой, а совмещение допускает погрешности, поскольку корпус находится прямо над центром матрицы.
Но посмотрите на цифры, которые обычно игнорируют. Тонкие прямые пуансоны — с толщиной стенки 2 мм и менее — быстро сталкиваются с риском деформации, когда операторы проталкивают толстый лист через узкие V-образные матрицы. На одном разборе отказа, в котором я участвовал, когда давление при гибке превышало примерно 80% номинального тоннажа, вероятность деформации этих тонких пуансонов резко возрастала при работе со сталью толщиной более 3 мм. А острые прямые профили ограничивались примерно 100 тоннами на метр до появления необратимых повреждений.
Почему? Потому что корпус прямого пуансона передаёт нагрузку строго вниз. Без отступа, без смещения. Если совместить его с узкой матрицей ради малого радиуса, тоннаж резко возрастает. Сила концентрируется у вершины и в относительно тонком сечении инструментальной стали. Это как пытаться согнуть холодное масло краем линейки вместо кривизны ложки. Работает — пока не перестаёт.
И ещё есть геометрия детали. У прямого пуансона плечи расширяются сразу над вершиной. Это значит, что любой фланец, торчащий рядом с линией сгиба, превращается в препятствие. Инструмент не знает твоего чертежа. Он знает только свою форму.
Так что прямой пуансон универсален для простых форм. Но как только твоя деталь получает вторую “ногу” — этот «стандартный» профиль становится причиной, по которой ты не можешь завершить работу.
Возьми тот же лист 3 мм и спроектируй U-образный канал с двумя фланцами по 25 мм. Первый изгиб выполняется легко. Для второго изгиба пуансон должен опуститься ниже первого фланца, не задевая его.
Вводите «гусиную шею».
Пуансон с гусиной шеей имеет освобождённое горло — S-образный изгиб в корпусе, — благодаря чему верхняя масса инструмента отступает от линии сгиба. Этот зазор даёт возможность ранее сформированному фланцу уходить внутрь профиля пуансона, пока его вершина продолжает выполнять новый изгиб. В этом нет ничего «острее». Вся магия — в пустом пространстве.
Но не стоит романтизировать это. Смещение меняет пути нагрузки. Теперь сила от ползуна проходит через геометрию, не направленную строго вниз. Если уровень станка сбит более чем на пару десятых миллиметра на метр, или установочные штифты ослаблены, несовмещение свыше 0,1 мм начинает проявляться в виде неравных углов фланцев и скручиваний. На производстве при разборе дефектов ошибки выравнивания в таком диапазоне составляют значительную долю брака среди сформированных фланцев.
Прямой пуансон скрывает мелкие огрехи выравнивания, так как его масса сосредоточена по центру. Гусиную шею они усиливают, поскольку корпус отступает назад. Вы устранили проблему столкновений и ввели проблему чувствительности.
Так что, выбирая гусиную шею, вы признаёте, что геометрия детали требует зазора — и вам нужно быть уверенным, что геометрия станка способна это обеспечить.
Иначе вы не подгоняете профиль под деталь, а просто надеетесь, что ваша наладка достаточно хороша.
Вот что сбивает с толку новичков каждый год.
Вам нужен чёткий изгиб на 90 градусов в нержавейке толщиной 2 мм. Вместо того чтобы взять пуансон на 90°, вы устанавливаете 30-градусный остроугольный пуансон над стандартной V-матрицей и выполняете изгиб «в воздухе» до заданной глубины. Под нагрузкой лист частично оборачивается вокруг этого узкого угла, а после упругого восстановления расслабляется до 90°.
Кажется обратным, пока не посмотрите на механику.
Остроугольный пуансон концентрирует контакт ближе к центральной линии уже в начале хода. Более узкий включённый угол позволяет выполнить «перегиб» без того, чтобы плечи пуансона мешали плечам матрицы. Вы получаете больший угловой ход до механического упора, что критично для материалов с высоким упругим восстановлением, таких как нержавейка.
Но есть подвох. Меньшие радиусы на вершине остроугольных пуансонов повышают поверхностное растяжение. Для мягкого алюминия слишком малый радиус может оставить следы или даже вызвать трещины, если игнорировать минимально допустимый внутренний радиус. А если такой остроугольный пуансон сочетать с очень узкой V-матрицей ради достижения красивого внутреннего радиуса, потребное усилие быстро растет. Большой радиус требует силы при узком раскрытии — компромисс, который идёт вразрез с ожиданиями новичков.
Так что вы выбираете инструмент на 30°, не потому что он выглядит «агрессивно», а потому что его геометрия позволяет контролируемо «перегибать» и обеспечивает зазор до возникновения помех — при этом оставаясь в пределах удлинения материала и допускаемых нагрузок станка.
Разные профили существуют потому, что детали имеют форму, материалы имеют пределы, а станки — конструкцию. Пуансон — это рычаг, чьё тело должно двигаться в пространстве. Если его профиль не соответствует геометрии детали и поведению материала, никакая «острота» вас не спасёт.
И когда вы принимаете, что форма определяет успех, следующий вопрос перестаёт звучать как “Какой пуансон выглядит подходящим?” и превращается в “Какое усилие потребует эта геометрия от моего станка?”.”
Несколько лет назад новый сотрудник подкатил тележку к моему прессу с листом из мягкой стали толщиной 4 мм и уже зажатой V-матрицей 32 мм. Он задал единственный правильный вопрос: “Сколько силы это потребует?”
Учитывая, что линейка продукции CN-HAWE — это серия 100% на базе ЧПУ и охватывает высокотехнологичные области лазерной резки, гибки, фрезеровки и резки, для читателей, которым нужны подробные материалы, Брошюры — полезный дополнительный ресурс.
Если воспользоваться стандартной формулой расчёта усилия при гибке «в воздухе» для мягкой стали, то при такой конфигурации получаем примерно 100 тонн на длину 3 метра. Тот же лист, та же матрица. Переключитесь с «гибки в воздухе» на чеканку — и требуемое усилие резко возрастёт, потому что теперь вы вдавливаете материал в угол матрицы, а не даёте ему свободно формоваться. Станку всё равно, как вы это называете — он просто чувствует давление.
Это число не про “остроту”. Это вопрос рычага. Вершина пуансона — это плечо рычага, вдавливающее лист в V-отверстие. Измените ширину раскрытия — меняется рычаг. Измените толщину — меняется сопротивление. Металл ведёт себя как плотный деним: чем шире опора, тем легче он сгибается; зажмите теснее — и он противится. Так что реальный вопрос не “Достаточно ли остёр мой пуансон?”, а «С какой матрицей я его сочетаю, и как это влияет на усилие?»
Вот где математика сохраняет тебе жизнь.
Установите лист толщиной 3 мм на V-матрицу с раскрытием 24 мм. Это классическое соотношение 8:1 — раскрытие матрицы в восемь раз больше толщины материала. При воздушной гибке вы обычно получите внутренний радиус близкий к толщине материала. Лист не разрезается; он растягивается снаружи и сжимается внутри, пока не произойдёт текучесть и он не примет форму.
Теперь закройте матрицу до 18 мм, потому что хотите более плотный внутренний радиус. Остальное не изменилось. Тот же пуансон. Та же сталь. Усилие резко растёт. Почему? Потому что меньшее раскрытие V уменьшает рычаг. Пуансону нужно давить сильнее, чтобы заставить лист войти в более узкое пространство. Сила концентрируется под наконечником и на плечах матрицы. Напряжение растёт как в инструментальной стали, так и в листе.
Откройте матрицу до 30 или даже 36 мм для более толстых листов — соотношения 10:1 или 12:1 — и требуемое усилие падает, а внутренний радиус увеличивается. Этот больший радиус не является дефектом. Это естественный результат позволения материалу течь, а не сдавливания его.
Новички относятся к правилу 8:1 как к священному писанию. Это отправная точка, а не закон. Тонкий материал толщиной менее 3 мм часто ведёт себя иначе; слишком широкая матрица может сделать управление углом неточным. Толстые листы часто требуют больше 8:1, чтобы сохранить усилие в разумных пределах. Раскрытие матрицы во многом определяет внутренний радиус при воздушной гибке, а радиус диктует, насколько должны растянуться внешние волокна. Если растянуть их сверх предела удлинения — появятся трещины. Сжать их в слишком узкое пространство — резко возрастёт усилие.
Вы не выбираете радиус носа пуансона изолированно. Он должен соответствовать радиусу, который естественным образом создаёт раскрытие матрицы. Если матрица хочет сформировать внутренний радиус 3 мм, а вы берёте пуансон с острым носом 0,5 мм, то вы лишь концентрируете напряжение при первом контакте. Лист всё равно будет пытаться принять геометрию матрицы. Математика побеждает.
Так если раскрытие матрицы определяет радиус и усилие, что произойдёт, если вы проигнорируете сторону усилия в этом уравнении?
Я видел прямой пуансон с тонкой перемычкой — около 2 мм по телу — безопасно рассчитанный примерно на 100 тонн на метр. На полке выглядел прекрасно. Чистый. Острый. Оператор подобрал его к узкой матрице для гибки 4-мм стали, чтобы добиться аккуратного внутреннего радиуса. Гидравлический пресс имел нужную мощность. Инструмент — нет.
А получил громкий удар, неглубокую вмятину и инструментальную кромку, которая никогда больше не будет ровной.
Вот ловушка: усилие машины — это не усилие инструмента. Пресс-станок на 170 тонн не делает каждый пуансон в шкафу автоматически 170-тонным. Когда вы сужаете раскрытие V, требуемое усилие растёт. Когда увеличиваете толщину материала, усилие растёт. Когда чеканите вместо воздушной гибки, усилие взрывообразно возрастает, потому что вы пластически деформируете всю зону гиба, заставляя её соответствовать углу пуансона.
И нагрузка распределяется неравномерно. Узкая V-матрица концентрирует силу на меньшей контактной площади у наконечника пуансона и плечей матрицы. Локальное напряжение может превысить предел текучести инструментальной стали, даже если общее усилие машины кажется “в пределах нормы”. Так появляется расплющивание наконечников и микротрещины, которые позже превращаются в катастрофические поломки.
Каталоги инструментов публикуют максимальные тонны на метр не просто так. Эти значения предполагают правильные раскрытия матрицы и воздушную гибку, если не указано иное. Игнорируйте этот контекст — и вы играете с закалённой сталью под гидравлическим давлением.
Не будьте тем, кто больше доверяет индикатору машины, чем таблице инструментов. Проверьте требуемое усилие — или своё эго.
Но одного усилия недостаточно, чтобы понять, когда вы неправильно согласовали геометрию с материалом. Сам лист начинает “говорить”.
Возьмите нержавеющую сталь толщиной 2 мм с умеренным удлинением. Прогните её через матрицу, дающую примерно 2 мм внутреннего радиуса. Теперь замените пуансон на острый с очень малым носом — скажем, 0,5 мм — потому что хотите чёткую линию. В первые несколько гибок всё выглядит нормально. К десятой вы начинаете замечать блестящие полосы вдоль линии гиба и мелкие разрывы поверхности на внешнем радиусе.
Это начало прилипания и микрорастрескивания.
Когда радиус носа пуансона гораздо меньше радиуса, который материал может комфортно принять, начальный контакт создаёт чрезвычайно сильное поверхностное напряжение. Внешние волокна растягиваются больше, чем может выдержать сплав. Нержавейка особенно быстро наклёпывается. Каждый удар делает поверхность твёрже и менее податливой. Инструмент начинает “захватывать” материал — возникает адгезионный износ — потому что давление и трение велики. Это и есть прилипание.
Одновременно острый нос увеличивает упругое восстановление. Лист плотно оборачивается под нагрузкой, затем более резко расслабляется при снятии давления. Операторы реагируют на это чрезмерной гибкой — углубляют ход, чтобы попасть в заданный угол, — чем снова повышают усилие. Теперь вы создали петлю: острый радиус → большее поверхностное напряжение → большее упругое восстановление → более глубокий ход → большее усилие.
Трещины снаружи изгиба — не невезение. Это расчет напряжений, который вы отказались сделать. Прилипание металла к пуансону — не косметический дефект. Это свидетельство давления и трения, выходящих за пределы допустимых для данной пары инструментов.
Металлу все равно, как инструмент назван в счет-фактуре. В счете написано «пуансон». А в руках у вас — прецизионный формовочный рычаг, который должен учитывать толщину материала, раскрытие матрицы, удлинение и номинальную нагрузку.
Если все эти параметры согласованы, изгиб становится предсказуемым. Игнорируете их — и станок научит вас шумом и браком.
Однажды молодой закупщик спросил меня, как выбрать “правильный” радиус пуансона для мягкой стали толщиной 4 мм при использовании V-матрицы 32 мм. Я ответил: начни с матрицы, определи естественный внутренний радиус, который она формирует, убедись, что нос пуансона поддерживает этот радиус, не создавая концентрации напряжений, затем сравни рейтинг инструмента по тоннам на метр с таблицей усилий для этого комплекта. Он кивнул. А потом заказал прекрасный европейский пуансон, который даже не устанавливался в его американский ползун.
Можно рассчитывать радиус целый день. Но если хвостовик не подходит к вашей машине, это просто пресс-папье.
Вот здесь новички снова впадают в мышление “острого инструмента”. Они думают, что совместимость означает “сможет ли он сделать нужный изгиб”. Нет. Совместимость начинается выше: сможет ли этот пуансон физически установиться в ползуне, правильно выровняться под нагрузкой и передавать усилие так, как задумано при проектировании машины? Ведь пуансон для пресс-гибочного станка — это формовочный рычаг. А рычаг работает только если он правильно закреплен.
Так что прежде чем зацикливаться на радиусе носа, задайте более базовый вопрос: принадлежит ли этот инструмент этой машине?
Учитывая, что продуктовый портфель CN-HAWE основан на ЧПУ 100% и охватывает высокотехнологичные сценарии лазерной резки, гибки, фрезеровки, резки, если следующим шагом будет прямой разговор с командой, Свяжитесь с нами логично вписывается сюда.
Возьмите американский пуансон и европейский пуансон с полки и положите их рядом. Рабочие концы могут быть похожи. Верхушки — нет. Американский хвостовик широкий и массивный, рассчитан на старые механические и ранние гидравлические машины с мощными зажимными планками. Европейские хвостовики уже, часто используются с сегментированными системами быстрого сменного крепления, где важна точная вертикальная позиция.
Эта небольшая разница сверху определяет все.
Я видел, как мастерские покупали европейский прецизионно шлифованный инструмент, потому что каталог обещал лучшую стабильность углов. А потом выяснялось, что их старый американский ползун не зажимает его правильно без переходника. Теперь вы добавили еще один интерфейс — еще один слой допусков — между ползуном и пуансоном. Под нагрузкой даже несколько сотых миллиметра вертикального люфта меняют угол изгиба по длине. Зазор между пуансоном и матрицей измеряется в сотых миллиметра, чтобы материал чисто разрушался при вырубке; при гибке такие же микроскопические смещения превращаются в неодинаковые углы на деталях.
Вы думаете, что追ите лучший радиус. На деле вы просто накапливаете допуски.
Исторически это не случайность. Американские механические прессы строились как тракторы — с большими опорными поверхностями, заметным износом и постепенным предупреждением перед поломкой. Европейские гидравлические системы стремились к точности и быстрой смене инструмента. Разные подходы. Разные геометрии хвостовика. Разные экосистемы. Как только ваша машина построена вокруг одной из них, вы в основном связаны с ней.
Не будьте тем человеком, который покупает прекрасный европейский пуансон, а потом узнает, что его американский ползун даже удержать его не может.
А если вы все же заставите его подойти — стоит ли это делать?
В конце 1960-х и 70-х годы мастерские использовали “гибридные” машины — гидравлический привод с механическим типом ползуна и схемой зажима. На бумаге все работало. На практике мы еженедельно боролись с проблемами выравнивания. Ползун двигался плавно, но зажим не был рассчитан на сегментированные прецизионные инструменты, которые пытались внедрить мастера. Результат: неравномерная нагрузка, локальный износ, непонятные отклонения угла.
Вот что происходит механически, когда вы смешиваете системы.
Европейский прецизионный пуансон рассчитан на определенное распределение зажимного давления и вертикальную опорную поверхность. Установите его в машину, рассчитанную на более широкий американский хвостовик, и вы будете полагаться на установочные винты или переходники для фиксации положения. При нагрузке 80–100 тонн на метр этот интерфейс может микроскопически смещаться. Незаметно глазу. Но достаточно, чтобы изменить способ передачи усилия через рычаг в лист.
Металл при изгибе ведёт себя как жёсткий деним. Давите постепенно — и он течёт. Сосредоточьте давление в одной нестабильной точке — и он заломится там, где вы не планировали. Когда ваш пуансон покачивается в зажиме, вы больше не прикладываете усилие строго по осевой линии. Вы вводите боковую нагрузку. Эта боковая нагрузка влияет не только на деталь — она воздействует на направляющие ползуна и опорные поверхности инструмента.
Теперь ваш тщательно рассчитанный радиус носа работает через кривой рычаг.
Можно ли успешно использовать гибриды? Да, при наличии подходящих адаптеров, рассчитанных на нагрузку, и при проверке выравнивания по всей длине стола с помощью пробных гибов и щупов. Но это инженерная дисциплина, а не пустые надежды.
Вопрос становится острее: даже если всё подходит и выровнено, сможет ли ваша машина выдержать нагрузку, которую требует геометрия пуансона?
В 1974 году компания Cincinnati построила листогибочный пресс с номиналом около 1500 тонн на 10 метров. Сегодня существуют монстры на 5000 или 6000 тонн. Может показаться, что прочность машин превысила пределы инструментальных проблем.
Но это не так.
Большинство производств не используют гигантов на 6000 тонн. Они работают с прессами на 100–400 тонн длиной 3–4 метра. И каждая машина имеет установленный тоннаж на фут или метр, исходя из допустимых прогибов рамы. Превысите это — и вы рискуете не только инструментом, но и постоянной деформацией рамы.
Вот механизм.
Когда вы сужаете отверстие матрицы, стремясь к более малому внутреннему радиусу, требуемый тоннаж резко возрастает. Если затем выбрать пуансон с малым радиусом носа, чтобы “помочь” при тугом сгибе, вы увеличиваете контактное давление на вершине. Более высокое давление означает большую общую силу, необходимую для достижения того же угла, потому что вы сопротивляетесь течению материала, а не способствуете ему.
Эта нагрузка проходит от вершины пуансона вверх через его хвостовик, в ползун, через боковые стойки и вниз в стол. Рамы рассчитаны на упругий прогиб в заданных пределах. Если часто превышать эти пределы, изменяется геометрия машины. Тогда даже правильно выбранный инструмент не даст стабильных углов, потому что сама машина приняла новое положение.
Я измерял машины, которые после лет перегрузок узкими матрицами на толстом листе имели расхождение в несколько десятых миллиметра от параллельности по всей длине. Операторы винили упругий возврат. Настоящий виновник — накопленная перегрузка по тоннажу.
Вот почему выбор пуансона неотделим от мощности машины. Радиус носа пуансона должен поддерживать естественный радиус матрицы, чтобы тоннаж оставался в ожидаемом диапазоне при воздушной гибке. Хвостовик должен правильно сидеть, чтобы нагрузка передавалась прямо. А общий тоннаж на метр должен оставаться в пределах как инструментальных, так и машинных норм.
Иначе вы гнёте не только сталь.
Вы гнёте саму машину, которая должна гнуть её за вас.
Когда совместимость инструмента решена, остаётся ещё один развилочный момент: когда этот рычаг формовки перестаёт быть подходящим инструментом и когда вам действительно нужна настоящая машина для пробивки отверстий?
В какой момент вы перестаёте пытаться заставить листогиб вести себя и переходите на пробивной пресс?
В тот момент, когда вам нужно просвет через металл.
До сих пор мы говорили о рычагах, путях нагрузки и ограничениях по тоннажу — о том, как пуансон листогиба изменяет материал так же, как вы сгибаете жёсткий деним через колено. Контролируемое давление. Постепенное течение. Геометрия, направляющая физику. Вся эта система предполагает формовку, а не удаление материала.
В тот момент, когда на вашем чертеже появляется отверстие, вырез, жалюзи или группа вентиляционных щелей, вы переходите черту. Не инструментальную черту. Физическую.
Гибочный пресс перемещает материал. Кривошипный пресс его разделяет.
Это различие кажется простым, пока кто-то не пытается его обмануть.
Если вам нужно отверстие диаметром 10 мм в листе толщиной 3 мм, гибочный пресс никогда не будет правильным решением. У него нет зазора между матрицей и пуансоном для сдвигового резания. У него нет съемника, чтобы снять лист с режущего пуансона. У него нет способа контролировать выброс вырубленного элемента. Зазор между пуансоном и матрицей при настоящем процессе пробивки измеряется сотыми долями миллиметра, чтобы материал чисто раскалывался. Этот маленький зазор позволяет металлу прогибаться, трескаться и отделяться, а не растягиваться, как ириска.
В гибочной оснастке такого взаимодействия нет. В-образная матрица предназначена для поддержки изгиба, а не для работы как режущее кольцо.
Теперь увеличим масштаб.
Допустим, вам нужно 400 вентиляционных отверстий в панели. Кривошипный пресс один раз зажимает лист и автоматически перемещает его, проходя позицию за позицией с такой скоростью, что ручное позиционирование выглядит доисторическим. Одна наладка. Повторяющиеся ходы. Чистое отделение каждый раз. Эта машина создана для повторения и удаления материала.
Попробуйте сделать это на гибочном прессе – и вы будете вручную выставлять позицию для каждого удара, надеясь, что выравнивание не собьется, и притворяться, что рычаг для гибки — это режущий инструмент.
Не становитесь тем, кто превращает гибочный пресс в медленную, раздражённую пародию на револьверный пресс.
И да, вот то самое осложнение, которое сбивает людей с толку: гибочные прессы могут гнуть более толстый лист, чем многие кривошипные прессы способны пробивать. Удвоьте толщину, и сила пробивки резко возрастает — быстрее, чем ожидает большинство новичков. Есть работы, где кривошипному прессу не хватает мощности, тогда как гибочный пресс спокойно формует тот же материал весь день.
Это не значит, что гибочный пресс должен делать пробивку.
Это просто значит, что сама толщина не определяет выбор станка. Операция определяет.
Гнете толстую нержавейку? Гибочный пресс. Пробиваете отверстия в чем угодно? Кривошипный пресс.
Если детали нужно «дневное отверстие» — перестаньте спорить с чертежом.
Позвольте мне нарисовать картину, которую я видел слишком много раз.
В счете значилось слово «пробивка». А он получил громкий удар, неглубокую вмятину и режущую кромку, которая больше никогда не станет прямой.
Вот почему.
Пуансон гибочного пресса закален для восприятия сжимающей нагрузки вдоль своей оси. Он рассчитан на распределённый контакт по линии гиба. Когда вы пытаетесь врезать его прямо в лист, чтобы “пробить” отверстие, вы концентрируете усилие в крошечной точке без нужного зазора под матрицей. Вместо чистого разрушения материал растягивается, наклепывается, а затем срывается неравномерно. Нагрузка резко возрастает. Верхушка пуансона сплющивается или скалывается. Ползун получает удар, которого никогда не должен был ощущать.
Металл при гибке ведёт себя как холодное масло под плавным давлением. Металл при пробивке ведёт себя как хрустящий крекер, который ломают.
Разные режимы разрушения. Разная геометрия инструмента. Разные машины.
И под угрозой не только инструмент. Без подобранного отверстия матрицы, спроектированного для резки, сила не проходит аккуратно через режущую кромку в поддерживающее кольцо. Она распространяется на плечи V-матрицы и возвращается в направляющие ползуна как удар. Это уже не плавное гидравлическое давление. Это ударная нагрузка.
Именно удар ослабляет зажимы, сбивает плечи хвостовиков и запускает такой износ, который вы не замечаете, пока углы начинают “плавать без причины”.”
Вы не увидите повреждения от одного удара. Вы почувствуете его через полгода.
Можно ли сконструировать специальную установку, чтобы выкусывать или частично прорезать материал на листогибе? Теоретически, с индивидуальным инструментом и тщательным контролем нагрузки можно делать странные вещи. Цеха занимались и не таким. Но к тому моменту, когда вы всё это продумали, вы уже построили грубый пресс-штамп внутри машины, которая изначально не предназначалась для этого.
И вот она — настоящая граница.
Пуансон листогиба — это точный инструмент для формовки. Он заставляет металл принять форму. Он не вырезает его. Когда вы просите его отделить материал, вы больше не согласуете геометрию с физикой материала — вы игнорируете и то, и другое.
Так что прежде чем бороться с установкой, задайте один простой вопрос: требует ли эта особенность удаления металла или лишь его перемещения?
Ваш ответ подскажет, какая машина должна стоять на полу.
А когда вы выбрали правильную машину, как превратить этот выбор из интуитивного в системный?
Вам нужен воспроизводимый способ решать, использовать ли листогиб или штамповочный пресс, а не полагаться на интуицию и удачу.
Отлично. Интуиция — это то, что новички называют угадыванием.
Вот схема, которую я объясняю новым сотрудникам после того, как они помяли что-то дорогое: принимайте решения поэтапно, и пусть физика накладывает вето на каждом шаге. Первый вопрос: требует ли чертёж удаления материала или только его перемещения? Если нужен просвет сквозь лист — всё, это штамповочный пресс. Если только сгибы, загибы, уступы, фланцы — теперь вы заслужили право открыть шкаф с инструментом листогиба.
Но это всего лишь развилка на дороге. Настоящая дисциплина начинается после выбора формовки. Потому что листогиб c радостью позволит вам собрать комбинацию, которая помещается в зажимах, но при этом перегружает станину, расплющивает пуансон или прогибает ползун, как трамплин.
Так что контрольный список — это не “Какой инструмент выглядит подходящим?”, а “Соответствует ли эта геометрия моему материалу и моей машине?”
И всё начинается с цифр, выбитых на боку машины, которые большинство новичков никогда не читают.
У каждого листогиба есть таблица тоннажа. В ней указано, для заданной толщины материала и открытия матрицы, сколько тонн на фут — или на метр — требуется, чтобы выполнить воздушный гиб этого материала.
Это не рекомендация. Это цена за изгиб плотной джинсовой ткани вместо хлопковой футболки.
Допустим, по вашей таблице 4‑мм мягкая сталь длиной 3 метра требует около 100 тонн с определённой V‑матрицей. Хорошо. На вашем листогибе указано «макс. 120 тонн». Вы думаете, что в безопасности.
Может быть.
Теперь посмотрите на ограничения нагрузки по центральной линии. Многие десятитысячные 100‑тонные машины достигают предела примерно 1,3–1,5 тонны на дюйм в центре, потому что стол и траверса там прогибаются сильнее. Сосредоточьте слишком большую силу в середине — и вы согнёте не только сталь, но и саму машину. Это повреждение не проявится сегодня. Оно проявится, когда через полгода начнут уплывать углы, и никто не поймёт, почему.
И это ещё не всё.
Инструмент тоже имеет ограничения. Площадка опоры — «плечи» матрицы, воспринимающие нагрузку — выдерживает лишь определённое количество тонн на квадратный фут, прежде чем деформируется. Я видел настройки, где у машины оставался запас, но плечи матрицы уже превышали допустимую нагрузку. Инструмент сдавался раньше, чем деталь.
Не будь тем, кто смотрит только на паспорт машины и игнорирует каталог оснастки.
Теперь добавьте коэффициенты материала. Нержавейка — это не мягкая сталь с красивой поверхностью. Ей нужна большая сила. Я видел, как цеха рассчитывали 117 тонн для гиба из нержавейки, повышали до 175 после применения множителя и всё равно были вынуждены расширить матрицу, чтобы вернуть усилие в безопасный диапазон. Шире матрица — меньше сила, но больше внутренний радиус. Геометрия меняется. И вдруг радиус пуансона, выбранный вами, уже не соответствует новой реальности.
Вот где контрольный список действительно помогает:
Если какой-то из пунктов не проходит, нужно переработать — сократить длину гиба, изменить ширину матрицы, или, если чертёж неизменен, использовать другую машину.
Иногда честный ответ таков: этот пресс не может выполнить этот гиб при такой длине.
Это не поражение. Это уважение к путям передачи нагрузки.
Проверьте свои тонны или своё эго.
Но даже когда все таблицы согласованы, одна умственная привычка всё ещё сбивает людей.
Неочевидный сдвиг состоит в следующем: перестаньте думать о том, как выглядит кончик пуансона, и начните думать о том, как сила распределяется по системе.
Пуансон для листогибочного пресса — это рычаг. Ползун давит вниз. Материал лежит на V‑образной матрице. Сила распределяется по линии, а не по точке. Металл деформируется постепенно, как холодное масло под краем линейки. Управляемое формообразование.
В тот момент, когда вы спрашиваете: “Можно просто пробить насквозь?”, вы незаметно меняете мысленную модель.
Если требуется отделение материала, нужно зазор между пуансоном и матрицей, измеряемый сотыми долями миллиметра, чтобы материал раскалывался чисто. Это мир пробивных прессов — малые зазоры, съёмные пластины, контроль вырубки. Если требуется угол, радиус, смещение — теперь вы управляете внутренним радиусом, упругим восстановлением и шириной матрицы.
Разные вопросы. Разная физика.
Вот метод принятия решения, который следует использовать дальше:
Вы больше не выбираете между машинами, исходя из толщины. Вы выбираете, исходя из того, должен ли металл разрушаться или течь — и может ли ваша машина направлять это течение, не превышая своих структурных пределов.
Вот это и есть та линза, через которую нужно смотреть.
Перестаньте спрашивать, как выглядит пуансон. Начните спрашивать, что должен делать металл — и может ли ваш станок приложить эту силу чисто, по правильной траектории, на всю длину изгиба.
Когда вы видите задачу как управление силой, а не выбор инструмента, вы не просто выбираете правильную машину.
Вы перестаёте винить неправильную.